
Станки для зачистки и опрессовки проводов
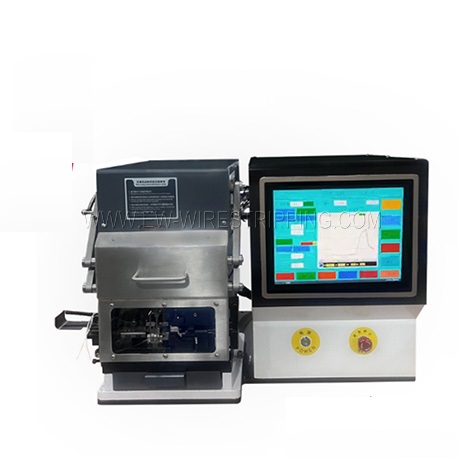
Современное электромонтажное производство невозможно без механизации операций, связанных с подготовкой проводников и формированием неразъемных соединений. Ручной инструмент уступает место стационарным и полуавтоматическим устройствам там, где требуется высокая производительность и стабильное качество. Зачистка изоляции и опрессовка наконечников — две операции, которые чаще всего автоматизируют в первую очередь.
Конструктивно станок для зачистки проводов представляет собой электромеханический привод с вращающимися или возвратно-поступательными ножами. Рабочим органом служит блок из двух или более лезвий, установленных с регулируемым зазором. Типовые модели рассчитаны на сечения от 0,08 до 6 квадратных миллиметров, а промышленные версии обрабатывают кабель до 120 квадратных миллиметров. Точность настройки глубины реза лежит в пределах 0,01 миллиметра, что исключает повреждение токопроводящей жилы.
Принцип действия основан на калиброванном внедрении ножей в изоляционный слой. Оператор задает диаметр жилы и толщину оболочки, после чего механизм выполняет надрез по окружности и продольное снятие. Некоторые устройства оснащены сенсорным датчиком, который определяет момент касания металла и останавливает подачу. Такая система позволяет работать с изоляцией из поливинилхлорида, сшитого полиэтилена, фторопласта и резины без переналадки.
Для многослойной изоляции применяют многоступенчатые станки, выполняющие последовательные надрезы на разной глубине. Первый нож снимает наружную оболочку, второй удаляет внутренний слой, третий зачищает непосредственно жилу. Подобная схема востребована при подготовке экранированных и бронированных кабелей, где требуется поэтапное раскрытие всех слоев. Скорость обработки достигает 3000 операций в час при длине зачистки от 2 до 30 миллиметров.
Отдельную группу образуют станки для зачистки плоских шлейфов и ленточных проводников. Они комплектуются сменными матрицами под конкретный шаг и ширину, а также системами пневматического прижима. Точность позиционирования составляет плюс-минус 0,05 миллиметра, что критично для разъемов с малым шагом контактов. Производительность таких моделей достигает 5000 циклов в час.
Опрессовочные станки работают по принципу создания контролируемого усилия сжатия. Основной узел — гидравлический или электромеханический пресс с усилием от 2 до 150 тонн. Для монтажных работ typical усилия составляют 6–12 тонн, чего достаточно для наконечников сечением до 240 квадратных миллиметров. Ход пуансона регулируется в диапазоне от 0 до 40 миллиметров с точностью до 0,02 миллиметра.
Матрицы и пуансоны изготавливают из инструментальной стали с твердостью 58–62 HRC. Профиль обжима выбирают в зависимости от типа наконечника: шестигранный, точечный, кольцевой или комбинированный. Шестигранное сжатие обеспечивает наибольшую площадь контакта и применяется для силовых кабелей. Точечный обжим используют для тонких проводников в слаботочных цепях.
Калибровка усилия выполняется через настройку давления в гидросистеме или через задание крутящего момента в электромеханическом приводе. Современные модели оснащены датчиком усилия с обратной связью, который фиксирует достижение заданного значения и останавливает цикл. Погрешность поддержания усилия не превышает 3 процентов от номинала.
Сменные матрицы устанавливаются в быстросъемный держатель, что сокращает время переналадки до 30 секунд. Для каждого типоразмера наконечника предусмотрена своя пара матриц с маркировкой. Усилие обжима подбирают по таблицам производителя, где указано соответствие сечения, материала наконечника и требуемого давления. Медные наконечники обжимают при меньшем усилии, чем алюминиевые, из-за разной пластичности металлов.
Станки комбинированного типа выполняют обе операции в едином цикле. Провод подается в приемное устройство, где с него снимается изоляция, затем наконечник надевается и обжимается. Время полного цикла составляет от 3 до 8 секунд в зависимости от сечения и длины зачистки. Такие комплексы применяют в производстве жгутов и кабельных сборок.
Программируемые модели позволяют сохранять до 200 рецептов обработки. Каждый рецепт содержит параметры длины зачистки, глубины реза, усилия обжима и типа матрицы. Переключение между рецептами происходит автоматически при смене партии изделий. Оператор лишь загружает провод и снимает готовую деталь.
Для крупных сечений применяют станки с подающим механизмом на роликах и автоматической отрезкой. Устройство отмеряет нужную длину, отрезает провод, зачищает оба конца и опрессовывает наконечники с двух сторон. Производительность достигает 1200 деталей в час при сечении до 16 квадратных миллиметров.
При выборе оборудования учитывают диапазон сечений, требуемое усилие обжима, точность зачистки и тип изоляции. Для фторопластовых оболочек нужны ножи с подогревом, поскольку материал склонен к растрескиванию при холодном резе. Резиновая изоляция требует повышенного усилия реза и специальной геометрии лезвий. Поливинилхлорид обрабатывается стандартными ножами без дополнительных опций.
Практический совет: перед началом работы проверяют калибровку глубины реза на образце провода. Надрез должен проходить изоляцию на всю толщину, но не оставлять рисок на металле. Для этого используют лупу или микроскоп с увеличением не менее 10 крат. Контроль усилия обжима проводят динамометром, измеряя усилие на разрыв готового соединения. Норматив для медного проводника сечением 2,5 квадрата составляет не менее 500 ньютонов.
При работе с многопроволочными жилами применяют матрицы с насечкой, которые предотвращают выскальзывание проволок. Для однопроволочных жил достаточно гладкого профиля. Скорость подачи провода в станок регулируют так, чтобы избежать рывков и смещения жилы относительно ножей. Оптимальный диапазон — от 0,5 до 2 метров в секунду.
Ресурс ножей составляет от 50 000 до 200 000 резов в зависимости от материала изоляции. Матрицы выдерживают от 10 000 до 80 000 обжимов. Заточка ножей выполняется на специальном приспособлении с сохранением исходного угла. Матрицы восстановлению не подлежат и заменяются при появлении задиров или изменении профиля.
Энергопотребление станков варьируется от 0,5 до 5 киловатт. Пневматические модели требуют давления в сети не менее 6 бар и расхода до 200 литров в минуту. Гидравлические прессы комплектуются насосными станциями с рабочей жидкостью на минеральной основе. Обслуживание сводится к периодической замене фильтров и проверке уровня масла.
Точность позиционирования провода в зажимном устройстве обеспечивается механическими упорами или оптическими датчиками. Погрешность установки длины не превышает 0,5 миллиметра для механических систем и 0,1 миллиметра для оптических. Это позволяет получать стабильные результаты при серийном производстве.
Для мелкосерийных работ выпускают настольные модели с ручным приводом и электромеханическим усилителем. Они занимают площадь не более 0,5 квадратного метра и весят от 15 до 40 килограммов. Усилие обжима в таких устройствах достигает 4 тонн, чего хватает для наконечников до 50 квадратных миллиметров.
Профессиональные станки компонуются с системами аспирации для удаления снятой изоляции. Отходы собираются в съемный контейнер объемом от 1 до 5 литров. Это упрощает обслуживание рабочего места и предотвращает попадание обрезков в механизмы.
При настройке глубины реза на многослойной изоляции сначала выставляют параметры для наружного слоя, затем для внутреннего, и только после этого для контактной жилы. Каждый слой проверяют отдельно на тестовом отрезке. Переход к следующему слою выполняют после подтверждения корректности предыдущего.
Скорость обжима регулируется в зависимости от материала наконечника и сечения провода. Слишком быстрый цикл приводит к неравномерной деформации металла, медленный снижает производительность. Оптимальный диапазон — от 0,5 до 2 секунд на один обжим.
Усилие обжима контролируют по манометру на гидростанции или по показаниям датчика на электромеханическом приводе. Отклонение от заданного значения более чем на 5 процентов требует остановки и проверки настройки. Повторный обжим не допускается, так как приводит к ослаблению соединения.
Матрицы для опрессовки маркируются по типу профиля и размеру. Шестигранные матрицы обозначаются буквой H, точечные — буквой P, кольцевые — буквой R. Для каждого типоразмера наконечника существует своя пара с уникальным номером. При установке матриц проверяют совпадение маркировки с рецептом обработки.
Станки с числовым программным управлением позволяют задавать траекторию движения пуансона с точностью до 0,01 миллиметра. Это дает возможность формировать сложные профили обжима, недоступные для механических систем. Программирование осуществляется через панель оператора с дисплеем диагональю от 4 до 10 дюймов.
Для контроля качества готовых соединений применяют выборочный метод. Из партии отбирают не менее 3 деталей и подвергают испытанию на разрыв. Результаты фиксируют в журнале с указанием номера рецепта и усилия обжима. При неудовлетворительных результатах партию перепроверяют полностью.
Практический совет: для повышения стойкости ножей к абразивному износу используют твердосплавные вставки. Они дороже стальных, но выдерживают в 5–8 раз больше резов. Замена вставок выполняется без снятия всего блока ножей.
При работе с алюминиевыми жилами применяют специальные матрицы с увеличенной глубиной насечки. Алюминий склонен к холодной текучести, поэтому усилие обжима увеличивают на 15–20 процентов относительно медных соединений. Контактные площадки наконечников покрывают смазкой для предотвращения окисления.
Станки для зачистки и опрессовки проводов позволяют механизировать наиболее трудоемкие операции электромонтажа. Правильный подбор оборудования и настройка параметров обеспечивают стабильное качество соединений и высокую производительность. Практические навыки работы с такими устройствами формируются при регулярном использовании и соблюдении рекомендаций производителя.