
Прессы для обжима шлейф-кабеля
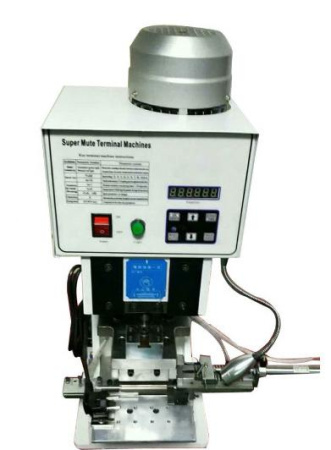
Работа с плоскими многожильными проводниками требует особого подхода к оконцеванию, поскольку каждый контакт должен быть замкнут на своём проводнике без повреждения соседних жил. Шлейф-кабель, или ribbon cable, представляет собой совокупность параллельно уложенных проводников, расстояние между которыми строго нормировано и обычно составляет 1,27 мм либо 2,54 мм. Для качественного соединения такого кабеля с разъёмами IDC-типа применяются специализированные прессы, обеспечивающие одновременное внедрение всех ножей коннектора в изоляцию.
Конструктивно данные устройства делятся на ручные, настольные и гидравлические. Ручные модели напоминают крупные клещи с храповым механизмом, который не позволяет разжать губки до завершения полного цикла обжима. Усилие на рукоятках достигает 15–20 кгс, что при передаточном числе рычажной системы даёт на пуансоне порядка 1,5–2 тонн. Такой механизм незаменим при монтаже в стеснённых условиях, когда доступ к рабочей зоне ограничен.
Настольные прессы устанавливаются на верстак и приводятся в действие длинным рычагом либо педалью. Их преимущество заключается в стабильном положении кабеля и разъёма, что снижает риск перекоса. Ход ползуна у подобных агрегатов обычно составляет от 30 до 50 мм, а развиваемое давление достигает 3–5 тонн. Для серийного производства выпускаются модели с пневматическим приводом, где рабочий орган совершает возвратно-поступательные движения за счёт сжатого воздуха давлением 6–8 бар.
Гидравлические варианты применяются для обжима крупногабаритных разъёмов с числом контактов от 40 до 100. Усилие таких устройств измеряется десятками тонн, а рабочий ход поршня может достигать 100 мм. Их используют преимущественно в заводских условиях, поскольку масса агрегата нередко превышает 20 кг.
Главный элемент любого пресса — сменная матрица, или наковальня, профиль которой точно соответствует геометрии конкретного коннектора. Для разъёмов типа D-Sub, IDC-40, IDC-50, RJ-45 и Centronics выпускаются отдельные вставки. Матрица изготавливается из инструментальной стали марок Х12МФ или 9ХС с твёрдостью рабочих поверхностей 58–62 HRC. Ресурс качественной оснастки составляет от 10 000 до 50 000 циклов до появления заметного износа кромок.
Пуансон, или обжимной нож, выполняется из аналогичного материала и имеет ответный профиль. Зазор между ножом и матрицей выставляется с точностью до 0,02 мм. Превышение этого параметра ведёт к неполному внедрению контакта, а занижение — к срезу жилы. Для контроля зазора применяются щупы, а регулировка осуществляется винтами на корпусе оснастки.
Процесс обжима шлейфа состоит из нескольких последовательных операций. Сначала кабель укладывается в направляющий лоток, который фиксирует его строго перпендикулярно оси разъёма. Затем коннектор устанавливается в гнездо матрицы до упора. После этого рабочий орган пресса плавно опускается, и ножи IDC прорезают изоляцию, входя в контакт с токопроводящей жилой. Храповый механизм не даёт разжать инструмент, пока усилие не достигнет заданной величины.
Критерием качественного соединения служит высота выступания ножей над поверхностью разъёма. Для большинства стандартов она составляет 0,2–0,3 мм. Визуально это выглядит как равномерный ряд блестящих металлических зубцов, возвышающихся над пластиковым корпусом. Если высота меньше указанной, контакт будет ненадёжным, а если больше — возможен разрыв жилы.
Для проверки усилия обжима используются динамометрические ключи или встроенные манометры у гидравлических моделей. Номинальное значение подбирается по таблице производителя разъёмов и обычно лежит в диапазоне от 0,8 до 1,5 тонны на один ряд контактов. Отклонение в меньшую сторону приводит к росту переходного сопротивления, которое не должно превышать 20 мОм на контакт.
При работе с многорядными шлейфами применяются прессы с поворотной головкой, позволяющей обжимать каждый ряд последовательно без переустановки кабеля. Угол поворота составляет 90 или 180 градусов, а фиксация происходит с помощью подпружиненного штифта. Такая конструкция ускоряет процесс в 2–3 раза по сравнению с однопозиционными устройствами.
Отдельного упоминания заслуживают матрицы для обжима экранированных шлейфов. Они имеют дополнительный нож, который зажимает дренажный проводник и обжимает металлическую оплётку. Усилие на этом участке выше на 20–30 процентов, поэтому пресс должен обладать соответствующим запасом мощности. Для таких задач подходят модели с регулируемым ходом ползуна.
Практический совет: перед началом серийного обжима стоит выполнить пробный цикл на отрезке кабеля длиной 10–15 см. После снятия разъёма проверяется целостность всех жил и отсутствие замыканий между соседними контактами. Для этого используется мультиметр в режиме прозвонки. Если обнаружен обрыв или короткое замыкание, следует проверить зазор между ножом и матрицей, а также состояние самой оснастки.
Ещё одна тонкость касается фиксации кабеля в лотке. Некоторые прессы оснащаются подпружиненными прижимами, которые не дают шлейфу сместиться вбок. Усилие прижима регулируется винтом и обычно составляет 2–3 кгс. Слишком слабый прижим приведёт к перекосу, а чрезмерный — к деформации изоляции.
Для обжима разъёмов с шагом 1,27 мм выпускаются прессы с микрометрической регулировкой хода. Цена деления такой настройки составляет 0,01 мм, что позволяет точно выставить глубину внедрения ножей. Подобные устройства востребованы при монтаже ответственных цепей, где недопустимы даже малейшие отклонения.
Масса ручных моделей варьируется от 0,8 до 2,5 кг, длина рукояток — от 200 до 350 мм. Чем длиннее рычаг, тем меньшее усилие требуется от оператора, но тем больше габариты инструмента. Для продолжительной работы оптимальны устройства с эргономичными накладками и возвратной пружиной, сокращающей время холостого хода.
Сменные матрицы обычно крепятся на двух винтах с внутренним шестигранником размером 2,5 или 3 мм. Для их замены требуется ключ соответствующего размера, который часто идёт в комплекте. Хранение оснастки рекомендуется в отдельном кейсе с маркировкой, чтобы избежать путаницы между похожими профилями.
При выборе пресса стоит обращать внимание на максимальное сечение кабеля, которое он способен обжать. Для шлейфов с площадью жилы 0,05–0,12 кв. мм подойдут лёгкие ручные клещи, тогда как для проводников 0,2–0,5 кв. мм потребуется настольная модель с усилием не менее 2 тонн. Превышение возможностей инструмента ведёт к поломке храпового механизма или деформации станины.
Ресурс храпового механизма обычно указывается в паспорте и составляет от 5 000 до 20 000 циклов. После выработки этого ресурса требуется замена изношенных деталей или всего узла. Признаком износа служит нечёткая работа собачки, когда рычаг проворачивается без фиксации.
Для обжима шлейфов в полевых условиях выпускаются аккумуляторные прессы с электроприводом. Напряжение питания составляет 12 или 18 В, а усилие достигает 1,5 тонны. Время одного цикла не превышает 3–5 секунд, что делает такие устройства удобными при монтаже больших объёмов.
Таким образом, выбор подходящего пресса определяется шагом кабеля, типом разъёма, количеством контактов и условиями работы. Точное соблюдение параметров оснастки и усилия обжима гарантирует надёжное соединение на весь срок службы изделия.