
Прессы для обжима клемм с вибробункером
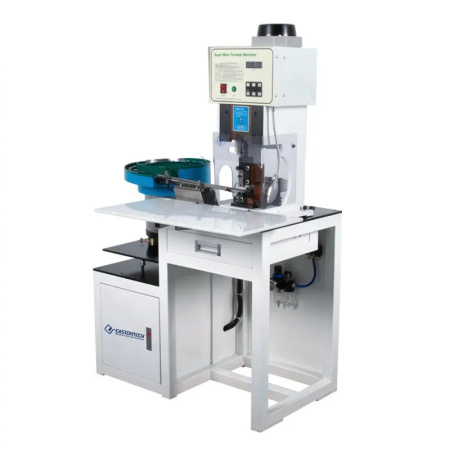
Автоматизация операций по оконцеванию проводов давно перестала быть экзотикой, а устройства, выполняющие эту работу, превратились в привычное оснащение цехов, выпускающих кабельные сборки, жгуты и шкафы управления. Среди всего многообразия подобной техники отдельного разговора заслуживают установки, оснащённые вибрационным бункером, ведь именно этот узел превращает полуручной пресс в почти полностью самостоятельный агрегат. Такой бункер представляет собой чашу, которой сообщают колебания с определённой частотой и амплитудой, заставляя наконечники ползти по спиральному лотку в строго ориентированном положении.
Частота вибрации обычно лежит в пределах от пятидесяти до ста герц, а амплитуда подбирается в диапазоне от половины до двух миллиметров. Эти два параметра находятся в прямой зависимости от массы и геометрии подаваемых деталей, поэтому для тяжёлых медных наконечников серии НШВИ на 16 квадратов настраивают одни значения, а для лёгких гильз под провод 0,5 квадрата — совершенно другие. Слишком большая амплитуда выбрасывает лёгкие клеммы из дорожки, а недостаточная не способна сдвинуть с места массивные экземпляры.
Внутренняя поверхность чаши покрывается полиуретаном или специальной износостойкой краской, снижающей трение и защищающей металл от истирания. Форма спиральной дорожки рассчитывается индивидуально под каждый типоразмер, и универсальных решений здесь не существует. Сменные чаши для прессов одного класса обходятся предприятию в сумму порядка тридцати-сорока тысяч рублей, но именно они определяют производительность всей линии.
Производительность установок с таким питателем достигает трёх тысяч циклов в час, что в несколько раз превышает возможности ручного труда. Оператор лишь успевает вставить зачищенный конец провода в зону обжима, а всё остальное машина делает сама. Скорость подачи регулируется отдельным контроллером, связанным с главным приводом пресса, благодаря чему синхронизация не нарушается даже при смене партии деталей.
Привод обжима чаще всего гидравлический либо электромеханический, развивающий усилие от двух до восьми тонн. Для наконечников с сечением до шести квадратных миллиметров достаточно двух-трёх тонн, тогда как гильзы под провод сорок и выше квадратов требуют усилия не менее шести тонн. Ход пуансона настраивается микрометрическим винтом с ценой деления одна сотая миллиметра, что позволяет выдерживать высоту опрессовки с допуском плюс-минус пять сотых.
Матрицы и пуансоны изготавливаются из инструментальной стали марок Х12МФ или Р6М5, закалённой до твёрдости 58-62 единиц по Роквеллу. Ресурс такой оснастки при аккуратной эксплуатации достигает ста тысяч запрессовок, после чего рабочая поверхность требует шлифовки или замены. Комплект сменных матриц под разные типы наконечников стоит от пятнадцати до пятидесяти тысяч рублей в зависимости от сложности профиля.
Вибробункер устанавливается на отдельной стойке и соединяется с прессом отводящим лотком, по которому ориентированные детали скатываются в приёмное гнездо. Длина лотка обычно не превышает трёхсот миллиметров, иначе клеммы теряют ориентацию и застревают на поворотах. Внутри гнезда устанавливается отсекатель, пропускающий ровно одну деталь за такт, что исключает двойную подачу и заклинивание пуансона.
Настройка вибрационного питателя начинается с выбора частоты, при которой детали уверенно движутся, но не перескакивают через направляющие. Затем регулируется наклон чаши в пределах от двух до пяти градусов, обеспечивающий нужную скорость сползания по спирали. После этого выставляется положение отсекателя относительно окна выдачи, и только потом настраивается ход пуансона под конкретный типоразмер.
Для смены партии деталей оператору достаточно заменить чашу, матрицу и пуансон, а также перенастроить контроллер на новый рецепт. Весь процесс занимает от десяти до двадцати минут, что особенно ценно при мелкосерийном производстве с частой сменой номенклатуры. Хранение рецептов в памяти контроллера позволяет возвращаться к ранее отработанным комбинациям без повторной юстировки.
Практика показывает, что наибольшие сложности возникают при подаче наконечников с широким фланцем или несимметричной формой. Такие детали склонны заклиниваться в спиральном лотке, и для них приходится изготавливать чаши с увеличенным шагом витков. Иногда помогает установка дополнительного обдува сжатым воздухом под давлением около двух атмосфер, сдувающего застрявшие экземпляры обратно в чашу.
Расход электроэнергии у подобных установок составляет от одного до трёх киловатт в час, а уровень шума не превышает восьмидесяти децибел. Подключение к пневмосети требуется не всегда, лишь при наличии системы обдува или пневматического прижима провода. Габариты вибрационного пресса вместе со стойкой обычно не превышают одного метра по фронту и полутора метров в высоту.
Стоимость промышленного образца с вибробункером начинается от четырёхсот тысяч рублей и доходит до полу полутора миллиона в зависимости от усилия и степени автоматизации. Окупаемость наступает при выпуске от пятисот жгутов в смену, когда ручной труд перестаёт справляться с объёмом. Для небольших мастерских разумнее приобрести настольный пресс с ручной подачей, а вибрационный питатель добавить позже, если позволит бюджет.
Уход за механизмом сводится к периодической очистке чаши от металлической пыли и смазке направляющих лотка. Пыль, образующаяся при трении деталей друг о друга, налипает на полиуретановое покрытие и меняет коэффициент скольжения, поэтому чистить чашу рекомендуется каждую смену. Направляющие смазываются литиевой смазкой раз в неделю, а подшипники вибропривода обслуживаются согласно регламенту производителя.
Точность позиционирования провода в зоне обжима обеспечивается упором с микрометрической регулировкой, выставляемым по длине зачищенного участка. Для провода сечением 1,5 квадрата зачистка обычно составляет восемь миллиметров, и упор выставляется так, чтобы гильза надевалась на жилу до упора, не заходя на изоляцию. Смещение даже на полмиллиметра приводит к тому, что обжим ложится на изоляцию и соединение теряет прочность.
Качество опрессовки проверяется по высоте профиля, которая для каждого типоразмера указана в таблицах производителя наконечников. Отклонение от номинала более чем на пять процентов считается браком, и партию приходится переделывать. Именно поэтому современные установки оснащаются датчиком усилия, отключающим привод при достижении заданного значения, что гарантирует стабильность от цикла к циклу.
Вибрационные прессы находят применение там, где требуется высокая повторяемость и скорость, а номенклатура не меняется слишком часто. В крупносерийном производстве они незаменимы, поскольку один оператор обслуживает сразу два-три таких агрегата. Гибкость достигается за счёт быстросменной оснастки, а надёжность подтверждается многолетней практикой эксплуатации на кабельных заводах и в сборочных цехах.