
Прессы для обжима клемм с сервоприводом
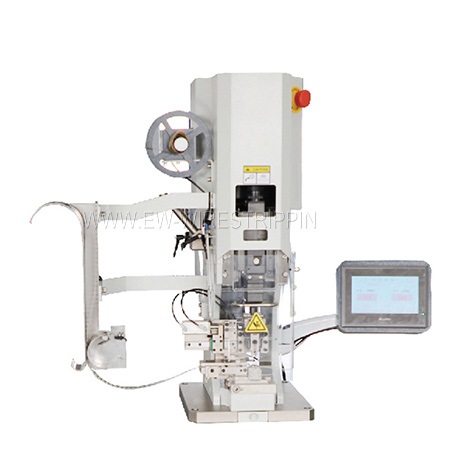
Сервопривод в конструкции пресса для опрессовки клемм представляет собой электромеханический узел, который преобразует вращательное движение вала двигателя в линейное перемещение рабочего пуансона. В отличие от гидравлических систем, где усилие создаётся давлением жидкости, здесь крутящий момент передаётся через редуктор и винтовую пару или рычажный механизм. Такая схема обеспечивает высокую повторяемость глубины обжима — отклонение от заданной величины не превышает 0,02 мм на каждые 1000 циклов. Для сравнения: гидравлика даёт разброс порядка 0,05–0,08 мм, что при работе с тонкостенными гильзами приводит к неравномерной деформации.
Ключевой параметр любого такого устройства — развиваемое усилие. Современные настольные модели с сервоприводом выдают от 20 до 120 кН. Аппараты напольного исполнения достигают 200 кН и более. Выбор конкретного значения диктуется площадью поперечного сечения жилы и материалом наконечника. Для медных клемм сечением до 16 мм² достаточно 30–40 кН. При переходе на 50–70 мм² потребуется уже 80–100 кН. Алюминиевые наконечники требуют на 15–20% большего усилия из-за склонности металла к растрескиванию при недостаточной деформации.
Точность позиционирования пуансона обеспечивается энкодером, установленным на валу двигателя. Разрешение датчика обычно составляет 1024 или 2048 импульсов на оборот. Контроллер отслеживает положение рабочего органа с шагом 0,005 мм. Это позволяет задавать не только конечную точку хода, но и скорость перемещения на разных участках. Медленный подвод на первых 3–5 мм предотвращает смятие клеммы, а ускоренный возврат сокращает время цикла до 0,8–1,2 секунды.
Программируемые профили обжима — отличительная черта качественных прессов. Оператор может задать до 99 рецептов в памяти контроллера. Каждый рецепт содержит усилие, глубину, скорость подвода и выдержку под нагрузкой. Выдержка обычно варьируется от 0,1 до 2,0 секунд. Для крупных наконечников её увеличивают до 3 секунд, чтобы металл успел «устояться» и не дал пружинящего отскока после снятия нагрузки.
Кинематика привода заслуживает отдельного разговора. Двухступенчатый планетарный редуктор с передаточным отношением 1:50 или 1:100 позволяет использовать компактный двигатель мощностью 400–750 Вт. Крутящий момент на выходном валу достигает 150–300 Н•м. Далее винтовая передача с шагом 5 или 10 мм превращает вращение в поступательное движение. Шарико-винтовая пара обеспечивает КПД до 90%, тогда как трапецеидальная — только 30–40%. Именно поэтому в профессиональных моделях применяют первый вариант.
Система управления строится на базе промышленного контроллера с частотным преобразователем. Обратная связь по току двигателя позволяет косвенно оценивать усилие обжима. Когда ток достигает заданного порога, контроллер фиксирует позицию и подаёт сигнал на реверс. Такая схема надёжнее тензодатчиков, которые требуют периодической калибровки и боятся ударных нагрузок. Погрешность измерения усилия при токовом методе не превышает 3% от номинала.
Матрицы и пуансоны — сменный инструмент, определяющий ресурс всей установки. Рабочие поверхности выполняют из стали Х12МФ или Р6М5 с твёрдостью 58–62 HRC. После 50 000 циклов наблюдается износ кромок до 0,1 мм, что требует перешлифовки или замены. Производители указывают ресурс в 100 000–150 000 обжимов для одного комплекта. При работе с алюминием ресурс снижается на 30–40% из-за абразивного действия оксидной плёнки.
Настройка глубины обжима выполняется двумя способами. Механический упор с микрометрическим винтом даёт дискретность 0,01 мм. Электронная коррекция через меню контроллера позволяет вводить поправки с шагом 0,001 мм. Практический совет: после замены матрицы всегда проводите пробный обжим на образце и измеряйте остаточную высоту. Для клемм по DIN 46234 она должна составлять 0,85–0,9 от исходной. Отклонение в меньшую сторону говорит о пережиме и риске разрыва жилы.
Температурный режим влияет на стабильность размеров. При нагреве редуктора выше 60 °C тепловое расширение винта добавляет до 0,03 мм к ходу. Компенсация заложена в прошивку: датчик температуры на корпусе вносит поправку в реальном времени. В мастерских с плохой вентиляцией рекомендуется делать паузу 10–15 минут после каждых 200 циклов. Это продлевает срок службы смазки в редукторе и предотвращает заклинивание.
Энергопотребление — ещё одна практическая характеристика. Средняя мощность в режиме обжима составляет 1,5–2,5 кВт. Пиковые значения при разгоне двигателя достигают 4 кВт, но длятся не более 0,2 секунды. Стандартная однофазная сеть 220 В с автоматом на 16 А справляется с такой нагрузкой. Для трёхфазных моделей на 380 В потребление ниже на 20–25% при той же производительности.
Калибровка усилия проводится раз в месяц или после 10 000 циклов. Эталонный динамометр устанавливают вместо матрицы, и контроллер запоминает соответствие между током и реальным усилием. Без этой процедуры погрешность может вырасти до 8–10%. Многие производители встраивают функцию самодиагностики: при выходе параметров за допустимый коридор на дисплее появляется код ошибки, а работа блокируется до устранения неисправности.
Выбор между настольным и напольным вариантом определяется номенклатурой изделий. Настольные модели с усилием до 60 кН занимают площадь 0,3 м² и весят 35–50 кг. Напольные агрегаты на 150–200 кН требуют фундамента или виброопор, их масса достигает 250 кг. При серийном производстве жгутов с наконечниками до 25 мм² вполне хватает первой категории. Переход на кабели 95–120 мм² однозначно требует напольного исполнения.
Практический приём для повышения точности: перед ответственной операцией прогрейте пресс 10–15 холостыми циклами. Это стабилизирует зазоры в редукторе и выводит температуру смазки на рабочий уровень. После прогрева первый обжим всё равно делают на отходном отрезке кабеля. Только убедившись в соответствии размеров, приступают к рабочим деталям. Такой подход снижает брак до 0,1% даже на дешёвых моделях.
Шумовые характеристики лежат в диапазоне 65–75 дБ. Основной источник — зубчатая передача редуктора. Применение косозубых колёс вместо прямозубых снижает уровень на 5–7 дБ. В цехах с несколькими прессами рекомендуется устанавливать их на резиновые подкладки толщиной 10–15 мм. Это гасит вибрацию, передающуюся на верстак, и предотвращает ослабление крепежа.
Стоимость владения складывается из цены аппарата, расхода электроэнергии и замены оснастки. Качественная модель с усилием 80 кН обходится в 250–400 тысяч рублей. Комплект матриц и пуансонов стоит 15–25 тысяч и меняется раз в 1–2 года при интенсивной работе. Электроэнергия при 8-часовой смене и 500 циклах в день потребляет около 4–6 кВт•ч. В пересчёте на один обжим затраты не превышают 1,5–2 рублей, что делает сервоприводные прессы экономически оправданными даже для небольших мастерских.